「平板・パイプ・形鋼」の融合がもたらす
圧倒的差別化と高付加価値
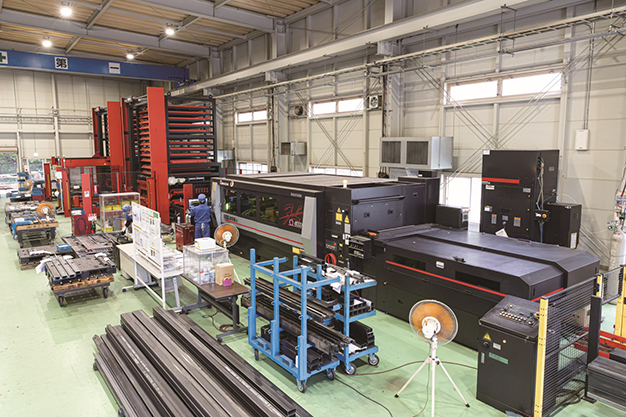
パイプ・形鋼加工の「内製化」がもたらす付加価値
人手不足が進み、短納期対応やワンストップ対応への要求が高まる中、加工企業サイドでは「パイプ・形鋼」の加工まで集約・内製化し、付加価値を高める取り組みが注目されています。
一般的に、高い剛性・強度が必要となる産業用設備や建築金物は、パイプ・形鋼で組み上げられた架台やフレームと、板金加工で製作したカバーや子部品で構成されます。「平板」から製作する板金加工部品だけでなく、「パイプ・形鋼」から製作する架台・フレームまで自社内で一貫生産できるようになることで、納期短縮やコスト削減、付加価値創出が期待できます。
パイプ・形鋼は従来、メタルソーやバンドソー、アイアンワーカーなどで切断し、ドリルやボール盤で穴あけ・タップ加工を行ってきました。それらをケガキ線に合わせてクランプなどで固定し、仮溶接を行って、対角寸法などをチェックしてから本溶接を行います。
母材の精度のバラツキ、切断・穴あけ・タップで生じた変形や誤差、溶接の熱影響などで生じたひずみなどは、最終工程の溶接作業者が調整して仕上げなくてはなりません。そのためには熟練の技能はもちろんのこと、重量物であるパイプ・形鋼を取り回す体力も必要になり、人材の確保と育成を難しくしています。
パイプ・形鋼に特化した高精度な「専用レーザ加工機」を活用すれば変形は最小限に抑えられ、位置決め用の切り欠きや嵌め合い形状を加工すれば溶接作業を大幅に効率化できます。しかし、設置スペースや稼働率の関係で、小規模な板金加工企業ほど採算ラインに載せるのが難しくなります。かといって、「専用レーザ加工機」を保有する外部の協力会社に委託すると納期管理が難しくなり、外注費も膨らみます。そのため、中小規模の板金加工企業の間では、平板とパイプ・形鋼の両方を切り替えながら使用できるオールラウンドな「兼用タイプ」のレーザマシンが有力な選択肢となっています。
アマダの平板・パイプ兼用ファイバーレーザマシン「ENSIS-3015RIe」は、独自のビーム制御技術「ENSISテクノロジー」とロータリーインデックス装置(RI)を融合したオールラウンドマシンです。「平板」と「パイプ・形鋼」の切断・穴あけを1台のレーザマシンに集約・融合させるアプローチは、設備の稼働率向上や省スペース化だけでなく、後工程を含めた製造ライン全体のボトルネック解消や省エネ化、新規案件の獲得といった付加価値の創出につながり、差別化を実現する大きなアドバンテージとなります。
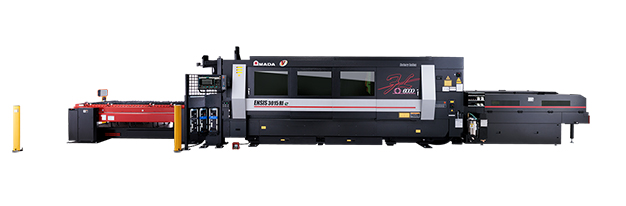
平板・パイプ兼用ファイバーレーザマシン「ENSIS-3015RIe」
ここからは、経営戦略として「ENSIS-3015RIe」を導入し、大きな成果を挙げている2社の事例を紹介します。
「流通」×「製造」のシナジー創出に貢献
(株)岡本正太郎商店(本社:東京都墨田区、岡本秀寿社長)は1948年の創業以来、関東圏でステンレス鋼を中心とした金属材料の流通を手がける専門商社です。近年は長年培ってきた材料販売の強みを生かしつつ、板金加工や溶接組立、現地据付までを一貫して手がける「製造機能を持つ鋼材商社」への進化を目指し、体制整備を急ピッチで進めています。
2024年には、「製造機能」を担う「越谷工場」(埼玉県越谷市)の中核設備として、「ENSIS-3015RIe」(6kW)を導入しました。これにより従来の平板加工に加え、パイプ・形鋼の切断・穴あけにも対応できるようになったことで、受託加工の受け皿が広がりました。それまで外部に委託していたパイプ・形鋼の加工を内製化したことで、主力製品である建築金物などの生産合理化と納期短縮を実現。「材料販売」の顧客からも加工依頼が舞い込むようになり、「流通機能」と「製造機能」のシナジーが成長の原動力となっています。
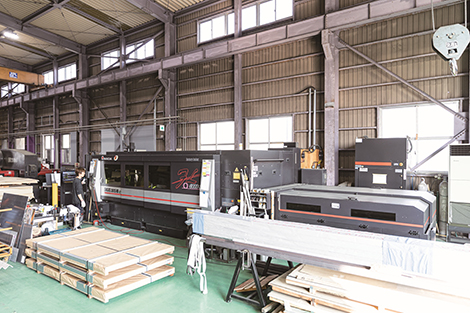
「越谷工場」に導入した「ENSIS-3015RIe」(6kW)
「パイプ・形鋼」の「内製化」で納期短縮と受注拡大を実現
「ENSIS-3015RIe」を導入した経緯について、岡本秀寿社長は次のように振り返ります。
「受注が増加していた建築金物の加工を合理化するため、設備投資を検討し始めました。当初からパイプ・形鋼の加工まで想定していたわけではありません。機種選定を進めるうちに、『ENSIS-3015RIe』であれば平板の生産性が高まるだけなく、 社内でパイプ・形鋼の加工までカバーできるようになり、導入している同業他社も少ないため差別化につながると考え、導入を決断しました」(岡本社長)。
「越谷工場」の磯田康平工場長は、「ENSIS-3015RIe」の平板加工の性能について、次のように評価しています。
「6kW仕様を選択したことで、平板切断時の加工速度は従来機(2kW・CO2レーザマシン)の3倍以上、12mmの厚板だと10倍くらいになったイメージです。レンズ交換が不要で、ノズルチェンジャーや自動芯出しの機能もあるため、段取りレスで運用できるのも大きいです。端材自動ネスティング(i-CAS)の機能も、厚板の端材を効率よく再利用するのに重宝しています」(磯田工場長)。
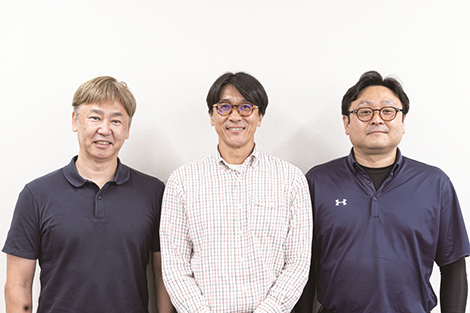
左から岡本正彦専務、岡本秀寿社長、磯田康平工場長
同社の場合、「ENSIS-3015RIe」の平板とパイプ・形鋼の使用割合はほぼイーブン。マシンの切り替え時間は5分程度のため、受注状況に合わせて柔軟に使い分けています。
導入前、社内でパイプ・形鋼を加工する場合は、メタルソーで切断し、ボール盤で穴あけを行っていました。複雑な切り欠きや斜めカットが必要な場合、ボリュームが多い場合などは外部の協力企業に委託していましたが、納期が2~3カ月かかることも珍しくありませんでした。
岡本正彦専務は、「『ENSIS-3015RIe』を導入してからは長くても1週間~10日で処理できるようになり、パイプ・形鋼加工の仕事も増えました。それまでは納期の都合でご希望に添えない場面もありましたが、今では柔軟に対応できます。当社が『ENSIS-3015RIe』を導入したことが周知されるにつれて、パイプ・形鋼加工の引き合いが相次いで舞い込むようになり、機械が営業を後押ししてくれています」と営業面での貢献を語っています。
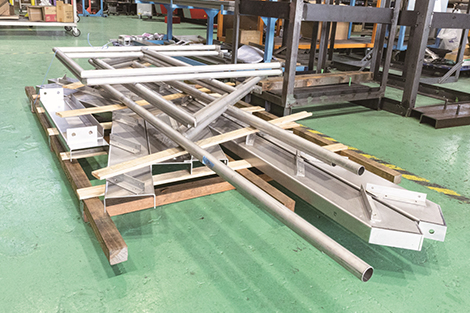
装置用の手すりやステップなどの部材一式。
溶接組立・据付は顧客が行う
パイプ・形鋼加工の高精度化が溶接工程の負担を軽減
従来の手作業と比べ、パイプ・形鋼の加工品質と生産性は大幅に向上しました。
手すりに用いる丸パイプなどは接合面に合わせてザグリ(えぐり)加工を行いますが、メタルソーによる手作業ではどうしてもすき間が大きくなってしまいます。すき間を埋めるために肉盛り溶接を行うと、熱影響によって全体が引っ張られ、ひずみ取りやビード仕上げに多くの時間と労力を費やすことになります。
「ENSIS-3015RIe」導入後は、複雑な曲面切断が高精度に行えるようになり、パイプ同士の接合面のすき間はほぼ解消されました。
磯田工場長は「最小限の入熱で溶接を行えるようになったことで、後工程の手直しが不要になり、溶接作業者の負担が劇的に減りました。現場からは『できるだけレーザで加工してほしい』と要望が出ています」と語っています。
岡本社長は「これからも材料販売が当社の主軸であることは変わりませんが、加工・据付までワンストップで対応できる強みを伸ばして、付加価値を高めていく方針です。お客さまの困りごとに対して、断ることなくお引き受けできる設備構成と人材配置を引き続き追求していきます」と意気込みを語っています。
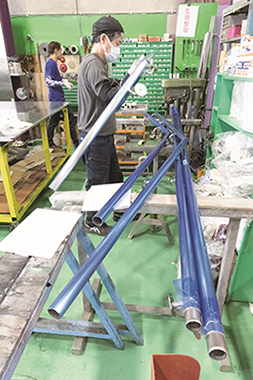
「ENSIS-3015RIe」でザグリ加工後、
溶接を行った手すり
「精密板金」×「製缶溶接」のハイブリッド対応を強化
(株)芳三工業(福島県三春町、迫田洋子社長)は設立以来、「精密板金」と「製缶溶接」を高い次元で融合させたハイブリッド対応を強みに発展を遂げてきました。現在は金属加工機械周辺装置のカバー・フレームや、印刷機械のカバー・構造部品などを手がけています。
生産形態は高リピート率の多品種少量生産で、1カ月あたりの平均受注件数は約7800件、リピート率は95%超、1件あたりの平均ロットサイズはわずか4.2個となっています。年間材料購入量では「パイプ・形鋼」が全体の19%を占め、フレーム構造の製缶構造物の割合の高さがうかがえます。
同社は2024年12月、レーザ専門工場の「中田第2工場」で約10年間運用してきた平板・パイプ兼用CO2レーザマシン「FO-MⅡ RI3015」(4kW・10段パレットチェンジャー仕様)を、「ENSIS-3015RIe」(6kW・12段パレットチェンジャー仕様)へと更新。中厚板とパイプ・形鋼の加工能力を増強し、製缶溶接の機能強化を図りました。
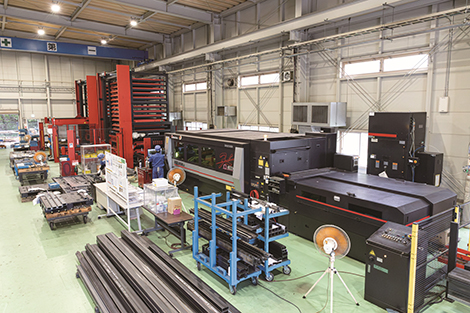
「中田第2工場」に導入した「ENSIS-3015RIe」
加工スピードの大幅向上と
「電力使用量77%削減」を達成
「ENSIS-3015RIe」の加工速度は、更新前の「FO-MⅡ RI3015」と比べ、平板で3~5倍、パイプ・形鋼で1.5倍に向上しました。パレットチェンジャーが10段から12段に増えたことで、夜間を含む長時間連続運転の対応力も増しました。
また、CO2レーザからファイバーレーザへの置き換えにより、機械単体の月間電力使用量は約1万8000kWhから約4000kWhへと約77%減少しました。中田第2工場を含む「中田工場」全体の月間電力使用量も、以前の6万5000kWh超から5万kWhを切る水準まで低下しました。
ファイバー化による劇的な省エネ効果は、ランニングコストの抑制にとどまらず、「中小企業版SBT」の目標達成へ向けた取り組みを強力に後押ししています。同社はSBT認証の取得にともない、2018年を基準年として、2030年までにScope1・2の温室効果ガス排出量を50%削減し、2040年までに73%削減する目標を掲げています。
迫田裕昭取締役(生産本部長・中田工場長)は「『ENSIS-3015RIe』を導入した最大の理由は省エネ効果です。板金業界では絶えず設備投資を続けていかなければすぐに陳腐化してしまいますが、中でもレーザマシンの進化は目覚ましく、従来機とは生産性と電力使用量が格段にちがいます。まだ社内にはCO2レーザ仕様の複合マシンが2台残っているので、これらも数年のうちにファイバーレーザ仕様に置き換えたいと考えています」と語っています。
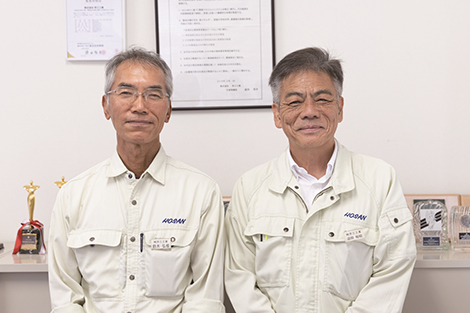
製造技術部・鈴木弘修部長(左)と
生産本部長・中田工場長の迫田裕昭取締役(右)
「日中=パイプ・形鋼」
「夜間=平板」の使い分け
「中田第2工場」で加工する中厚板とパイプ・形鋼は、その大半が金属加工機械周辺装置向けの製缶構造物に用いられます。
「ENSIS-3015RIe」では、SS400・12~19mmの中厚板と、パイプ・形鋼の加工を担当します。日中はロータリーインデックス装置(RI)を用いて手動段取りが発生する「パイプ・形鋼」を、夜間は12段パレットチェンジャーを活用した自動スケジュール運転で「平板」を加工します。「平板」と「パイプ・形鋼」の切り替えは出社時と退勤時の1日2回のみで、切り替えはボタン操作により約5分で自動完了するため、ロスはほとんど問題になっていません。
「ENSIS-3015RIe」で加工する平板は板厚12mmと16mmが大部分を占め、割合はおよそ半々。それに加え、出力が6kWに高まったことで、従来機では対応していなかった板厚19mmの加工も可能になりました。
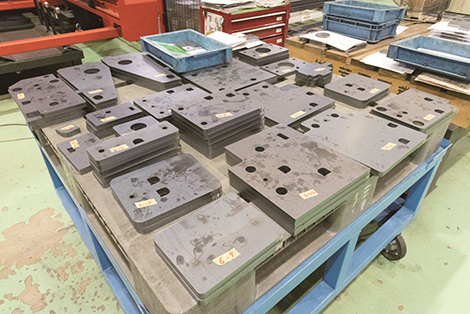
「ENSIS-3015RIe」で加工した
SS400・板厚12mm・16mmの製品
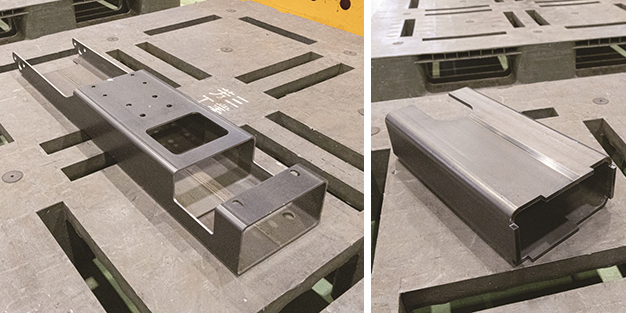
「ENSIS-3015RIe」で加工したパイプ・形鋼の加工品
「ENSIS-3015RIe」のオペレーターを担当する市川賢一さんは、加工性能について次のように語っています。
「平板の切断速度は3~5倍に向上しました。『FO-MⅡ RI3015』で5時間かかっていた厚板の加工プログラムが、1時間程度で完了します。切断品質も向上し、外エッジ・内エッジともに溶け落ちの少ないシャープな仕上がりになりました。パイプ・形鋼も、アングルの山部や、角パイプ・チャンネルの角部でシャープな切断面が得られるようになりました」(市川さん)。
機能面では、母材の反りや寸法バラツキを補正するタッチプローブ測定に「やや時間がかかる」(市川さん)としながらも、加工速度の向上やZ軸高速制御、メインチャックとサポートチャックが同期駆動する構造などにより「トータルの加工速度は『FO-MⅡ RI3015』と比べて約1.5倍に向上しました」(同)としています。
左から「ENSIS-3015RIe」のオペレーターを務める市川賢一さん、バラシ・仕分けを担当する本井雄一さん、オペレーター補佐の飛田優希さん
パイプ・形鋼加工と
高稼働率を両立させる
「兼用タイプ」のレーザマシン
ここでご紹介した2つの事例は、一方は「流通」×「製造」による「ビジネスモデルの変革」、もう一方は「昼夜の使い分けによる生産プロセス最適化」とアプローチこそ異なりますが、いずれもパイプ・形鋼加工を融合・強化することにより、付加価値を生み出しています。
「ENSIS-3015RIe」のような「兼用タイプ」のレーザマシンの価値は、単なる「切断加工の効率化」にとどまりません。「平板」も加工できることで高い稼働率を維持しつつ、「パイプ・形鋼」の加工を内製化することにより、短納期対応、ワンストップ対応、溶接工程の負担軽減、高品質化を実現できる点が最大の魅力です。人手不足が一段と深刻化する中、「一貫生産の最適化」と「圧倒的差別化」に貢献する「兼用タイプ」のレーザマシンは、板金・製缶企業が成長へ向けた次の一歩を踏み出すための強力な選択肢となっています。
記事:マシニスト出版
単なる切断加工の効率化ではない
高付加価値を実現する
の詳細はこちら